|
小物・薄板の精密板金加工、試作加工 (有)長井技研
山形県長井市の町工場
|
|
|
資料館(公差)
>> 3.公差・幾何公差関連JIS規格概要 - その他の公差関連規格
|
|
|
|
|
|
|
●リーマの直径の寸法公差の決め方
引用元 :
JIS B 4414:1998 リーマの寸法公差の決め方 |
|
|
- JIS B 4414:1998 リーマの寸法公差の決め方 - Reamers -- Special tolerances for reamers
|
1.適用規格
この規格は、ハンドリーマ(JIS B 4405)、マシンリーマ(JIS B 4413) 及び
チャッキングリーマ(JIS B 4402) を含むリーマの直径の公差の決め方について規定する。
参考:
JIS B 4402、JIS B 4405、JIS B 4406 及び JIS B 4413 では、m5 をA級、m6 を
B級 と規定しているが、これらの対応国際規格では、m6 だけを規定している。
2.引用規格
次に掲げる規格は、この規格に引用されることによって、この規格の規定の一部を構成する。これらの引用規格は、その最新版(追補を含む。)を適用する。
- JIS B 4402 チャッキングリーマ
- 備考:
- ISO 521:1975, Machine chucking reamers with parallel shanks or Morse taper
shanks からの引用事項は、この規格の該当事項と同等である。
- JIS B 4405 ハンドリーマ
- 備考:
- ISO 236/I :1976, Hand reamers からの引用事項は、この規格の該当事項と同等である。
- JIS B 4406 シェルリーマ
- 備考:
- ISO 2402:1972, Shell reamers with taper bore (taper bore 1:30 (included))
with slot drive and arbors for shell reamers からの引用事項は、この規格の該当事項と同等である。
- JIS B 4413 マシンリーマ
- 備考:
- ISO 236/Ⅱ:1976, Long fluted machine reamers, Morse taper shanks からの引用事項は、この規格の該当事項と同等である。
3.寸法公差の決め方
JIS B 4402、JIS B 4405、JIS B 4406 及び JIS B 4413 において、リーマの直径の許容差を
m5(A級) 又は m6(B級) と規定しているが、これらのリーマが保証する穴径公差を前もって推察することは不可能である。
リーマ仕上げされる穴の実寸法は、現実には非常に多くの要因に左右される。これらの要因として次のようなものがあげられる。
- 被削材の材質とリーマ代
- リーマの食付き角
- 使用時のリーマの状態
- 取付け方法及び加工方法
- 切削油剤
ある公差の穴を仕上るリーマの製作方法を決定するときに、これらの様々な要因を考慮するのが望ましい。
したがって、すべての条件において、加工精度を保証できる標準的な ”特別”
な公差を設定することは不可能である。
しかしながら、画一性を得るため、加工される穴径公差に対応したリーマの寸法公差を決定するために、次に示す方法を採用することが望ましい。
3.1 リーマの寸法公差の決め方
IT公差の穴の場合
- ・リーマ直径の最大許容寸法は、穴径の最大許容寸法から 0.15×IT を引いたものに等しい。
- 0.15×IT の値はすべて 0.001mm 単位で切り上げて丸める。
- ・リーマ直径の最小許容寸法は、リーマの最大許容寸法から 0.35×IT を引いたものに等しい。
- 0.35×IT の値はすべて 0.001mm 単位で切り上げて丸める。
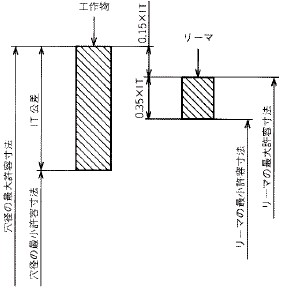
図1 リーマの寸法公差
- 3.2 備考
- 3.1 で決められた寸法公差以内であれば、この規格よりも厳しい精度のリーマを製作してもよい。
3.3 具体例
- 3.3.1 【12H7】 の穴の場合
- IT=0.018mm
- 穴の大きさ : 最大 12.018m、 最小 12.000mm
- リーマ直径の最大許容寸法は、穴の最大許容寸法より 0.15×IT 小さい値である。
- 0.15×0.018mm=0.0027mm
- これは、0.003mm に丸められる。
- リーマ直径の最大許容寸法=12.018mm-0.003mm=12.015mm
- リーマ直径の最小許容寸法は、穴の最大許容寸法より 0.35×IT 小さい値である。
- 0.35×0.018mm=0.0063mm
- これは、0.007mmに丸められる。
- リーマ直径の最小許容寸法=12.015mm-0.007mm=12.008mm
参考:
IT7 及び IT8 公差の穴を加工するリーマの寸法公差を、主要寸法について計算し、参考表1
及び 参考表2 に示す。
IT7 公差の穴を加工するリーマの公差は、m5 にほぼ一致する。
参考表1 IT7 公差の穴を加工するリーマの寸法公差 (単位 : mm)
| 穴径 |
IT7 公差 |
リーマの
最小許容寸法 |
リーマの
最大許容寸法 |
参考 m5 許容差 |
3
6
10
18
30 |
0.010
0.012
0.015
0.018
0.021 |
3.004
6.005
10.006
18.008
30.009 |
3.008
6.010
10.012
18.015
30.017 |
3.002~3.006
6.004~6.009
10.006~10.012
18.007~18.015
30.008~30.017 |
参考表2 IT8 公差の穴を加工するリーマの寸法公差 (単位 : mm)
| 穴径 |
IT8 公差 |
リーマの
最小許容寸法 |
リーマの
最大許容寸法 |
参考 m6 許容差 |
3
6
10
18
30 |
0.014
0.018
0.022
0.027
0.033 |
3.006
6.008
10.010
18.012
30.016 |
3.011
6.015
10.018
18.022
30.028 |
3.002~3.008
6.004~6.012
10.006~10.015
18.007~18.018
30.008~30.021 |
|
|
| 当サイト内における、全ての文章及び画像等ファイルの著作権は、有限会社 長井技研にあります。 |
無断転載、無断使用を禁じます(リンクはフリーです)。

|
|
| Copyright(C)2026 Nagai Giken Co.,Ltd. All Rights Reserved. |
|